Überwachung der Partikelkontamination für Gigafactories
Geschichtete Partikelüberwachung für die Batteriezellenfertigung — von HLK-Zuluft und Reinräumen bis zu Anlagen und kritischen Prozessstandorten.
Verwandte Produkte
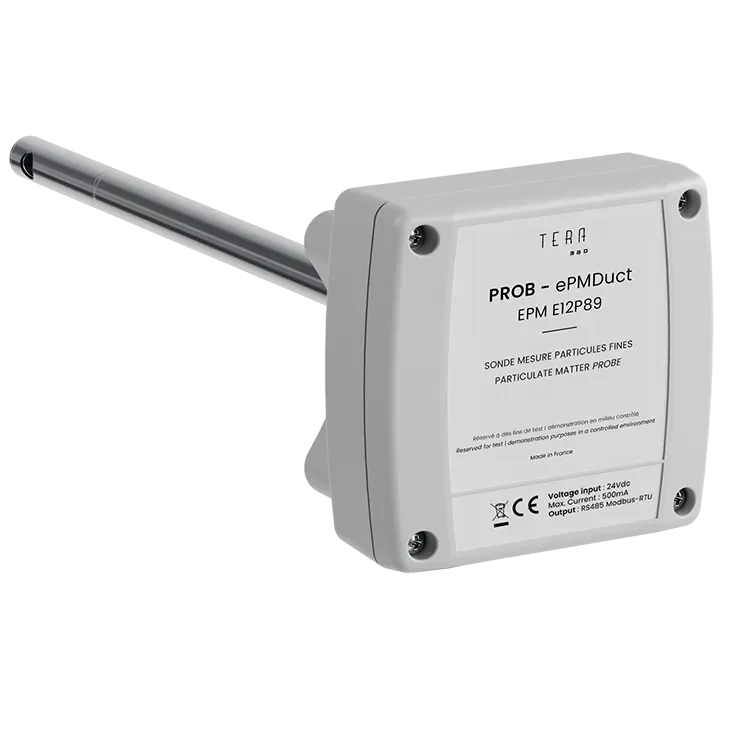
PMDuct
Veränderliche Partikelbedingungen in Luftbehandlungs- und Zuluftkanalsystemen erkennen, bevor die Luft saubere und trockene Produktionsbereiche erreicht.
PMDuct entdecken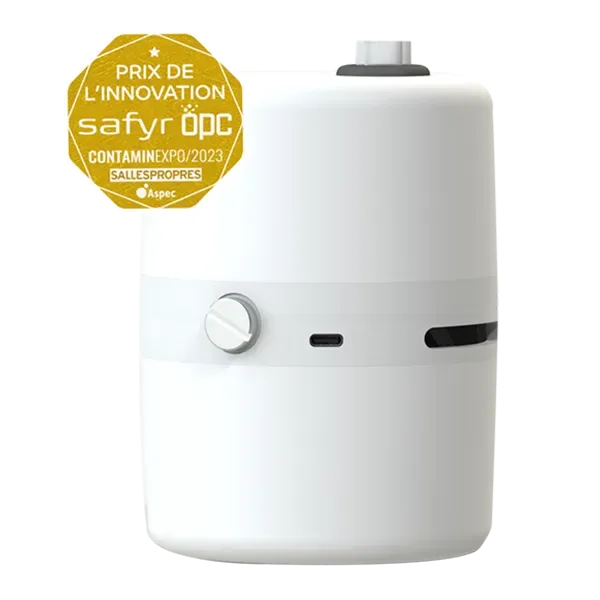
SafyrOPC Instrument
Kontinuierliches, ISO-21501-4-kalibriertes Partikelzählen an ausgewählten Reinraum- und kontrollierten Standorten.
SafyrOPC entdecken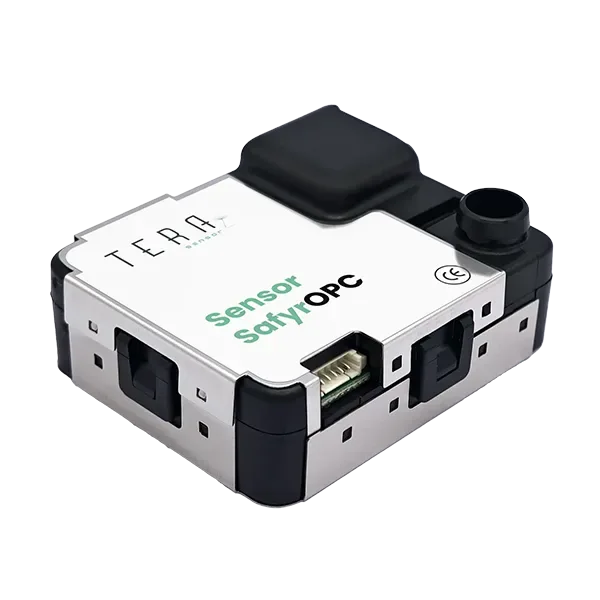
Sensor SafyrOPC
Kompakter, ISO-21501-4-kalibrierter Partikelzähler zur Integration in Produktionsmaschinen und lokale Überwachungssysteme.
Sensor SafyrOPC entdecken
NextPM
Kosteneffiziente PM-Überwachung für angrenzende Umgebungen, technische Bereiche und Standorte, die keine Reinraum-Klassifizierungsdaten benötigen.
NextPM entdecken
Batterieproduktion mit hohem Durchsatz lässt wenig Raum für unentdeckte Kontamination
Die Batteriezellenfertigung arbeitet mit hohem Durchsatz und erfordert gleichzeitig eine strenge Kontrolle von Materialien, Geometrie, Feuchtigkeit und technischer Sauberkeit. Fremdpartikel können aus Rohstoffen, Anlagenverschleiß, Elektrodenschneiden, Materialhandhabung, Wartung oder der umgebenden Produktionsumgebung stammen.
Manche Kontaminationsdefekte werden erst bei der Formierung, beim Endprüfstand oder bei einer späteren Fehleranalyse erkannt. Zu diesem Zeitpunkt kann das potenziell betroffene Produktionsfenster eine erhebliche Anzahl von Zellen umfassen, was Eingrenzung und Ursachenanalyse erschwert.
Diese Herausforderung ist besonders wichtig während des Hochlaufs von Gigafactories. Fraunhofer FFB und RWTH Aachen berichten von Gesamt-Ausschussraten von 15-30 %, die in den ersten Jahren der Batteriezellenproduktion üblich sind, mit Raten noch um 10 % nach fünf Jahren. Diese Zahlen umfassen alle Ursachen von Produktionsausschuss und dürfen nicht allein der Partikelkontamination zugeschrieben werden.
Quelle: Fraunhofer FFB und PEM RWTH Aachen, „Mastering Ramp-up of Battery Production“, 2024.
Kleine Abweichungen werden zu Verlusten in großem Umfang
Beim Durchsatz einer Gigafactory kann die Zeit zwischen einem Kontaminationsereignis und seiner Erkennung die Anzahl der potenziell betroffenen Zellen erheblich erhöhen.
Manche Defekte bleiben latent
Fremdkörperkontamination wird möglicherweise erst bei der Formierung, dem elektrischen Screening oder einer späteren Fehleranalyse sichtbar.
Die Quelle ist schwer zu lokalisieren
HLK-Systeme, Materialien, Bedienpersonal und mehrere Produktionsmaschinen können alle zu den beim Prozess beobachteten Partikelbedingungen beitragen.
Die Überwachungsabdeckung bleibt begrenzt
Der Einsatz teurer Reinraumzähler an jedem möglichen Standort macht eine breite und gleichzeitige Abdeckung schwer zu rechtfertigen.
Warum Partikelüberwachung in der Batteriezellenfertigung einen geschichteten Ansatz erfordert
Gigafactories kombinieren saubere und trockene Räume, Hochgeschwindigkeits-Elektrodenprozesse, gekapselte Anlagen und große HLK-Infrastrukturen. Ein einzelnes Instrument und ein einzelnes Messprinzip können nicht an jedem Standort die nützlichste Information liefern.
Mehrere Partikelquellen
Elektrodenmaterialien, metallischer Abrieb, Schneidvorgänge, Fasern, Wartung und Materialhandhabung können Partikel unterschiedlicher Größe und Eigenschaften erzeugen.
Kurze und lokalisierte Ereignisse
Transiente Emissionen beim Schlitzen, Stapeln, bei Maschineneingriffen oder Materialtransfers werden von periodischen oder entfernten Messungen möglicherweise nicht erfasst.
Große und segmentierte Produktionsbereiche
Luftbehandlungsanlagen, Trockenräume, saubere Zonen, Schleusen und einzelne Maschinen schaffen zahlreiche potenzielle Kontaminationswege.
Unterschiedliche metrologische Anforderungen
Peripherie- und HLK-Trending kann PM-Messungen nutzen, während Reinraum- und kritische Prozessstandorte kalibrierte Partikelzählung in Anzahlkonzentration erfordern.
Sequenzielle Überwachung erzeugt blinde Zeiträume
Ein zentraler Verteiler misst Standorte nacheinander und kann kurze Ausreißer übersehen, während ein anderer Punkt abgetastet wird.
Luftgetragene Überwachung hat definierte Grenzen
Optische Überwachung erkennt Änderungen der Konzentration und Größenverteilung, identifiziert aber nicht die chemische Zusammensetzung und beweist nicht, dass ein Partikel in eine Zelle gelangt ist.
Wirksame Überwachung erfordert die richtige Kombination aus Messtechnologie, Probenahmestandort und Produktionskontext.
LÖSUNGSARCHITEKTUR
Geschichtete Partikelüberwachung von der Luftzufuhr bis zur Zellmontage
Sich auf wenige teure Partikelzähler zu verlassen, begrenzt die gleichzeitige Abdeckung einer großen Batteriefabrik. TERA Sensor kombiniert komplementäre Überwachungstechnologien, sodass jeder Punkt das für seinen Standort und Zweck am besten geeignete Messprinzip nutzt.
Ziel ist es, veränderliche Partikelbedingungen so früh wie möglich zu erkennen, ihre Ausbreitung zu verfolgen und eine ISO-21501-4-kalibrierte Zählung nahe kritischer Reinraum- und Prozessstandorte aufrechtzuerhalten.
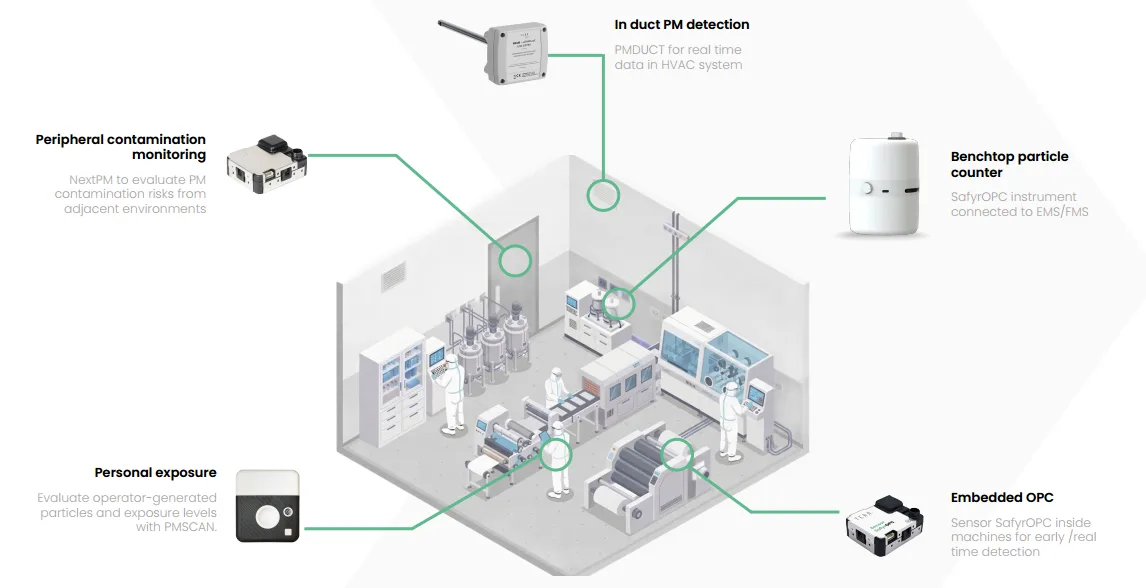
HLK- und Zuluftüberwachung
Veränderliche Partikelbedingungen erkennen, bevor die Luft saubere und trockene Produktionsbereiche erreicht.
Verteilte Reinraumüberwachung
Die gleichzeitige, ISO-21501-4-kalibrierte Partikelzählabdeckung auf ausgewählte Produktionsstandorte ausweiten.
Eingebettete Anlagenüberwachung
Kalibriertes Partikelzählen näher an kritische Maschinen und Produktionsvorgänge integrieren — Elektrodenschneiden, Stapeln oder Wickeln, Zellmontage.
Periphere Partikelüberwachung
Partikeltrends in angrenzenden Umgebungen, technischen Bereichen und logistischen Schnittstellen wie Schleusen und Materialtransfer überwachen.
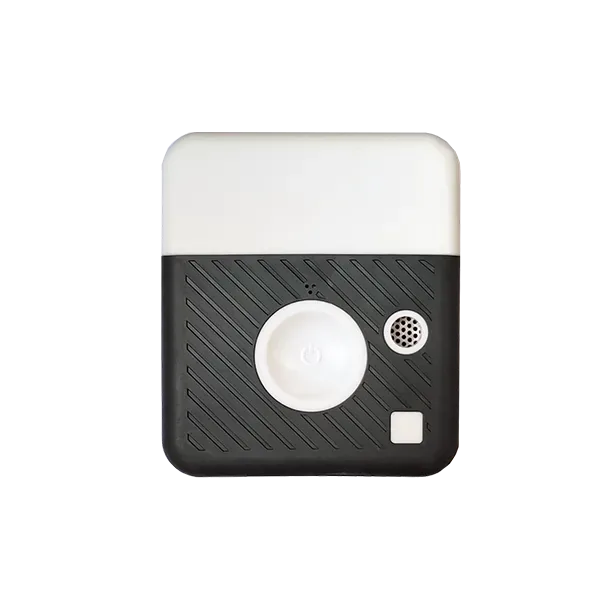
Mobile Prozessuntersuchung
Transiente Ereignisse im Zusammenhang mit Bedienpersonal, Wartung, Materialhandhabung oder bestimmten Vorgängen untersuchen.
Frühere Erkennung
Anomale Bedingungen stromauf und um die Produktion herum überwachen, bevor sie den kritischsten Prozessstandort erreichen.
Die richtige Daten an jedem Punkt
PM-Trending nutzen, wo relative Änderungen benötigt werden, und kalibrierte Partikelzählung, wo Reinraum-Metrologie erforderlich ist.
Dichtere Abdeckung
Die Anzahl relevanter Überwachungspunkte erhöhen, ohne überall die teuerste Architektur einzusetzen.
Schnellere Quellenlokalisierung
HLK-, Raum- und Anlagendaten vergleichen, um zu identifizieren, wo ein anomales Partikelereignis zuerst auftrat.
Eine einzige Messtechnologie muss nicht jedes Risiko abdecken. Durch die Kombination komplementärer Sensoren entlang des Produktionswegs hilft TERA Sensor, die richtige Partikelinformation an dem Punkt zu erfassen, an dem sie am nützlichsten ist.
Komplementäre Partikelüberwachungslösungen für die Batteriezellenfertigung
Spezifikationen, Kommunikation und Kalibrierung für jede Überwachungstechnologie der obigen Architektur.
PMDuct
Überwachung im Kanal zur Erkennung veränderlicher Partikelbedingungen im HLK-Zuluftpfad, bevor die Luft saubere und trockene Produktionsbereiche erreicht.
- Direkte Installation im Kanal
- Integrierte Pumpe
- PM₁, PM₂.₅ und PM₁₀
- Bis zu 10.000 µg/m³
- Temperatur und relative Luftfeuchte
- Modbus RS485 RTU
SafyrOPC Instrument
Kompakter, eigenständiger Überwachungspunkt, konzipiert zur Ausweitung der ISO-21501-4-kalibrierten Partikelabdeckung in Reinräumen und kontrollierten Bereichen.
- Kalibriertes SafyrOPC-Sensormodul
- Kabelgebundener oder Batteriebetrieb
- Drahtlose Kommunikationsoptionen
- Wandmontagefähigkeit
- Austauschbarer kalibrierter Sensor
- Reduzierte Kalibrierungsausfallzeit
Sensor SafyrOPC
ISO-21501-4-kalibrierter optischer Partikelzähler zur Integration in Produktionsmaschinen, Isolatoren und lokale Überwachungssysteme.
- Individuelles ISO-21501-4-Kalibrierzertifikat
- Fünf kumulative Partikelkanäle, 0,3 bis 10 µm
- Probenahmestrom von 2,83 L/min
- UART- und Modbus-Kommunikation
- Kompaktes Format 62 × 52 × 23 mm
- Gefilterter Abluftauslass
NextPM
Kosteneffiziente PM-Überwachung für angrenzende Umgebungen, technische Bereiche und Standorte, die keine Reinraum-Klassifizierungsdaten benötigen.
- PM₁, PM₂.₅ und PM₁₀ in Echtzeit
- Fünf Partikelgrößenklassen, 0,3 bis 10 µm
- Patentiertes Feuchtemanagement
- AQ-SPEC-validierte Leistung
- UART- und Modbus-Kommunikation
- Nicht für die ISO-21501-4-Reinraum-Klassifizierung vorgesehen
Müssen Sie ein transientes Produktionsereignis untersuchen?
PMScan liefert einen mobilen Partikeldatenpunkt zur Untersuchung von Bedienerbewegungen, Wartung, Materialtransfers oder bestimmten Produktionsvorgängen.
PMDuct und NextPM melden PM-Trenddaten. SafyrOPC Instrument und Sensor SafyrOPC liefern ISO-21501-4-kalibrierte Partikelzählung. Kein einzelnes Produkt auf dieser Seite bestimmt allein die Reinraum-Klassifizierung, die Konformität oder den Produktionsausschuss.
Von später Defekterkennung zu früherer Produktionstransparenz
Verteilte Partikelüberwachung fügt Zeit- und Ortskontext zu Batterieproduktionsdaten hinzu. Sie hilft Teams, anomale Partikelbedingungen zu erkennen, das potenziell betroffene Produktionsfenster zu definieren und zu untersuchen, ob das Ereignis im HLK-System, im Produktionsbereich, in der Anlage oder im Vorgang entstanden ist.
Transiente Produktionsereignisse erkennen
Kurze Partikelveränderungen im Zusammenhang mit Anlagen, Eingriffen, Materialtransfers oder bestimmten Produktionsphasen erfassen.
Das betroffene Produktionsfenster verkleinern
Präzise Zeitstempel nutzen, um zu identifizieren, welcher Produktionszeitraum untersucht werden muss, statt einen längeren Zeitraum als potenziell betroffen zu behandeln.
Ursachenanalyse beschleunigen
Partikeldaten aus HLK-, Reinraum- und Anlagenstandorten vergleichen, um zu bestimmen, wo ein Ereignis zuerst auftrat.
Hochlauf und Ausbeuteverbesserung unterstützen
Umgebungs- und Prozesskontextdaten zur Untersuchung wiederkehrender Defekte und instabiler Produktionsbedingungen hinzufügen.
Überwachungsdichte erhöhen
Relevante Punkte über große Produktionsbereiche hinzufügen, ohne an jedem Standort einen teuren Reinraumzähler einzusetzen.
Korrekturmaßnahmen verifizieren
Bedingungen vor und nach Reinigung, Wartung, Filtration, Abdichtung oder Prozessänderungen vergleichen.
Produktionsrückverfolgbarkeit stärken
Partikelereignisse mit Linien-, Anlagen-, Schicht-, Wartungs- und Chargenzeitstempeln korrelieren.
Entwerfen Sie eine Partikelüberwachungsarchitektur für die Batteriezellenfertigung?
Wirksame Überwachung hängt von mehr als der Sensorauswahl ab. Produktionslayout, HLK-Architektur, Probenahmestandort, Prozessgeschwindigkeit, Datensynchronisation, Kommunikation, Kalibrierstrategie und Wartung beeinflussen alle den Wert der finalen Daten.
TERA Sensor unterstützt die Überwachungsarchitektur, Sensorauswahl, Probenahmedesign, Anlagenintegration und Kalibrierstrategie. TERA Tronics kann das Projekt durch Elektronik, Konnektivität, Prototyping, Industrialisierung und Serienfertigung erweitern.
- TERA Sensor: Partikelmessung, Sensorauswahl, Probenahmearchitektur, Integration und Kalibrierung.
- TERA Tronics: Elektronik, Prototyping, Industrialisierung und Serienfertigung.
FAQ
Fremdpartikel, die während der Elektrodenverarbeitung, beim Schneiden, Stapeln oder bei der Montage eingebracht werden, können die Zellqualität und -konsistenz beeinträchtigen. Manche kontaminationsbedingten Defekte werden erst bei der Formierung, beim Endprüfstand oder bei einer späteren Fehleranalyse erkannt — zu diesem Zeitpunkt kann das potenziell betroffene Produktionsfenster eine erhebliche Anzahl von Zellen umfassen, was Eingrenzung und Ursachenanalyse erschwert.
Elektrodenmaterialien, metallischer Abrieb, Schlitz- und Schneidvorgänge, Fasern aus Separatoren oder Verpackungen, Wartungseingriffe und Materialhandhabung können alle Partikel erzeugen. HLK-Systeme, Bedienpersonal und mehrere Produktionsmaschinen können ebenfalls zu den beim Prozess beobachteten Partikelbedingungen beitragen.
Verteilte Partikelüberwachung liefert Zeit- und Ortskontext, der Teams helfen kann, das potenziell betroffene Produktionsfenster einzugrenzen und die Ursachenanalyse zu beschleunigen, was Ausschussreduzierungsmaßnahmen unterstützen kann. Sie reduziert Ausschuss nicht von sich aus: berichtete Hochlauf-Ausschussraten (15-30 % in den ersten Jahren, noch rund 10 % nach fünf Jahren, laut Fraunhofer FFB und RWTH Aachen) umfassen alle Ursachen von Produktionsausschuss, nicht allein Partikelkontamination.
Nein. Die luftgetragene Partikelüberwachung erkennt Konzentrationsänderungen und hilft, ihren Ursprungsort einzugrenzen, identifiziert aber weder die Partikelchemie noch beweist sie, dass ein Partikel in eine Zelle gelangt ist, und ersetzt nicht die Inline-Elektrodeninspektion, Separatorprüfung, das Formierungsscreening, die Computertomographie oder die elektrische Endprüfung. Sie ist eine Schicht einer umfassenderen Qualitätskontrollstrategie.
PM-Überwachung (NextPM, PMDuct) meldet Massenkonzentrationstrends — nützlich für periphere Bereiche, technische Räume und HLK-Zuluft, wo eine relative Veränderung wichtiger ist als eine kalibrierte Zählung. ISO-21501-4-kalibrierte Partikelzählung (SafyrOPC Instrument, Sensor SafyrOPC) liefert eine rückführbare Anzahlkonzentration, wie sie für Reinraum- und kritische Prozessstandorte erforderlich ist.
PMDuct wird im HLK-Zuluftpfad installiert, vor sauberen und trockenen Produktionsbereichen, um veränderliche Partikelbedingungen im Luftbehandlungssystem zu erkennen, bevor diese Luft den Prozess erreicht. Es misst PM-Massenanteile und ergänzt raumbasierte Zähler — es ersetzt nicht die ISO-21501-4-Partikelzählung innerhalb des Reinraums.
An ausgewählten Reinraum-, Trockenraum- oder kontrollierten Standorten, an denen eine kontinuierliche, kalibrierte Partikelzählabdeckung erforderlich ist — ausgewählt nach Luftströmungsmustern, kritischen Vorgängen und Anlagenschnittstellen, wie bei jedem Reinraum-Überwachungsplan.
Ein einzelner, teurer Partikelzähler oder ein Verteiler, der mehrere Standorte nacheinander abtastet, begrenzt die gleichzeitige Abdeckung und kann kurze Ausreißer übersehen, während ein anderer Punkt abgetastet wird. Eine verteilte Architektur — mehrere kostengünstigere Überwachungspunkte, die jeweils kontinuierlich messen — erhöht die Anzahl der Standorte, die gleichzeitig beobachtet werden können.
SafyrOPC liefert ISO-21501-4-kalibrierte Partikelzähldaten, die Reinraum-Klassifizierungs- und Überwachungsstrategien unterstützen können, vorbehaltlich des anwendbaren Probenahmeplans und der Validierungsanforderungen. Es tastet mit 2,83 L/min ab und ist für ISO-5-8- und GMP-Grade-B-D-Kontexte positioniert, nicht als Grade-A-äquivalenter Primärzähler.
Ja. Sensor SafyrOPC kommuniziert über UART und Modbus, PMDuct und NextPM über Modbus RS485, und das SafyrOPC-Instrument bietet drahtgebundene und drahtlose Optionen — Überwachungspunkte können so die Datenarchitektur der Anlage neben den bereits erfassten Parametern speisen.
Partikeldaten können zeitgestempelt und mit Linien-, Anlagen-, Schicht-, Wartungs- und Chargendatensätzen verglichen werden, um Rückverfolgbarkeit und Untersuchung zu unterstützen. Die Einrichtung dieser Korrelation hängt von der Datenarchitektur der Anlage ab und erfolgt nicht automatisch allein durch den Sensor.
Optische Partikelzählung und PM-Sensorik sind nicht grundsätzlich durch die geringe Feuchtigkeit eines Trockenraums eingeschränkt; der Betriebsbereich und etwaige Umgebungsgrenzen sind in jedem Produktdatenblatt dokumentiert und sollten vor dem Einsatz gegen die spezifischen Trockenraumbedingungen geprüft werden.