Surveillance de la contamination particulaire pour gigafactories
Surveillance particulaire en couches pour la production de cellules de batterie — de l’air soufflé CVC et des salles blanches jusqu’aux équipements et aux emplacements de procédé critiques.
Produits associés
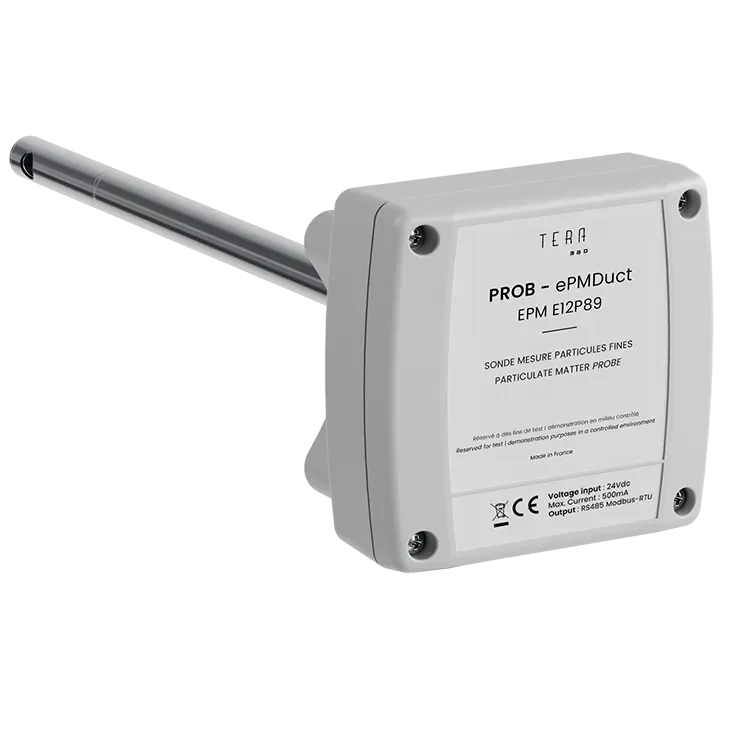
PMDuct
Surveiller les conditions particulaires changeantes à l’intérieur des systèmes de traitement d’air et des gaines de soufflage avant que l’air n’atteigne les zones de production propres et sèches.
Découvrir PMDuct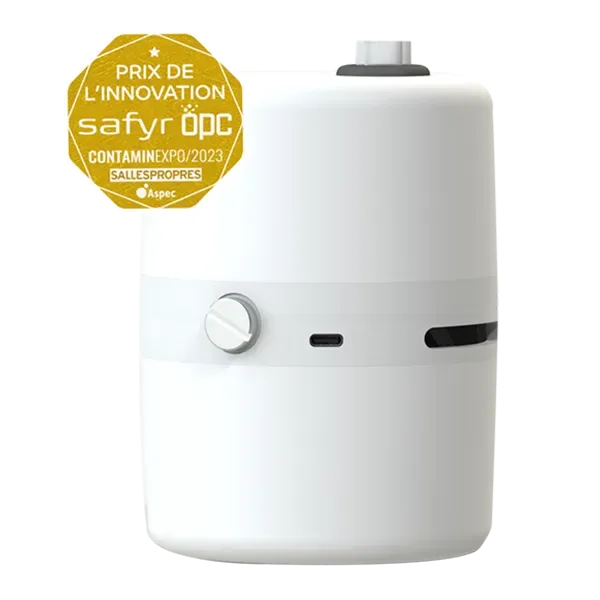
SafyrOPC Instrument
Comptage particulaire continu et calibré ISO 21501-4 en des points choisis de la salle blanche et des zones contrôlées.
Découvrir SafyrOPC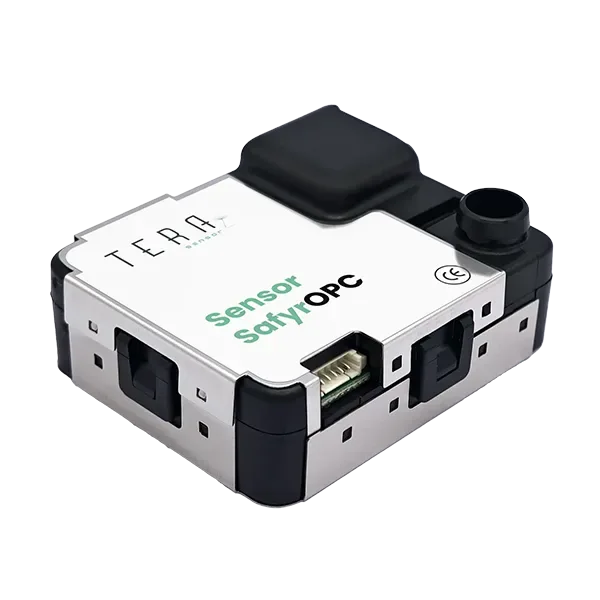
Sensor SafyrOPC
Compteur de particules compact calibré ISO 21501-4, pour intégration dans les machines de production et les systèmes de surveillance locaux.
Découvrir Sensor SafyrOPC
NextPM
Surveillance PM économique pour les environnements adjacents, les zones techniques et les emplacements qui ne nécessitent pas de données de classification en salle blanche.
Découvrir NextPM
La production de batteries à haut débit laisse peu de place à une contamination non détectée
La fabrication de cellules de batterie fonctionne à haut débit tout en exigeant un contrôle strict des matériaux, de la géométrie, de l’humidité et de la propreté technique. Des particules étrangères peuvent provenir des matières premières, de l’usure des équipements, de la découpe d’électrodes, de la manutention des matières, de la maintenance ou de l’environnement de production environnant.
Certains défauts de contamination ne sont identifiés qu’au moment de la formation, des tests de fin de ligne ou d’une analyse de défaillance ultérieure. À ce stade, la fenêtre de production potentiellement affectée peut inclure un nombre significatif de cellules, ce qui complique le confinement et l’investigation des causes racines.
Cet enjeu est particulièrement important pendant la montée en cadence des gigafactories. Fraunhofer FFB et RWTH Aachen rapportent des taux de rebut global de 15 à 30 % courants pendant les premières années de production de cellules de batterie, avec des taux encore autour de 10 % après cinq ans. Ces chiffres couvrent toutes les causes de rebut de production et ne doivent pas être attribués à la seule contamination particulaire.
Source : Fraunhofer FFB et PEM RWTH Aachen, « Mastering Ramp-up of Battery Production », 2024.
De petits écarts deviennent des pertes à fort volume
Au débit d’une gigafactory, le délai entre un événement de contamination et sa détection peut fortement augmenter le nombre de cellules potentiellement affectées.
Certains défauts restent latents
La contamination par corps étrangers peut ne devenir visible qu’au moment de la formation, du criblage électrique ou d’une analyse de défaillance ultérieure.
La source est difficile à localiser
Les systèmes CVC, les matériaux, les opérateurs et plusieurs machines de production peuvent tous contribuer aux conditions particulaires observées près du procédé.
La couverture de surveillance reste contrainte
Utiliser des compteurs de salle blanche à coût élevé à chaque emplacement possible rend difficile à justifier une couverture large et simultanée.
Pourquoi la surveillance particulaire en production de cellules de batterie exige une approche en couches
Les gigafactories combinent salles propres et sèches, procédés d’électrode à grande vitesse, équipements confinés et vastes infrastructures CVC. Un instrument unique et un principe de mesure unique ne peuvent pas fournir l’information la plus utile à chaque emplacement.
Sources particulaires multiples
Matériaux d’électrode, usure métallique, opérations de découpe, fibres, maintenance et manutention des matières peuvent générer des particules de tailles et de propriétés différentes.
Événements courts et localisés
Les émissions transitoires pendant le refendage, l’empilement, les interventions machine ou les transferts de matières peuvent ne pas être captées par des mesures périodiques ou distantes.
Zones de production vastes et segmentées
Les centrales de traitement d’air, salles sèches, zones propres, sas et machines individuelles créent de nombreux chemins de contamination potentiels.
Exigences métrologiques différentes
Le suivi de tendance en zone périphérique et en CVC peut utiliser des mesures PM, tandis que la salle blanche et les emplacements de procédé critiques exigent un comptage particulaire calibré en concentration en nombre.
La surveillance séquentielle crée des périodes aveugles
Un collecteur centralisé mesure les emplacements l’un après l’autre, pouvant manquer de courtes excursions pendant qu’un autre point est échantillonné.
La surveillance atmosphérique a des limites définies
La surveillance optique détecte des changements de concentration et de distribution de taille mais n’identifie pas la composition chimique et ne prouve pas qu’une particule est entrée dans une cellule.
Une surveillance efficace exige la bonne combinaison de technologie de mesure, d’emplacement d’échantillonnage et de contexte de production.
ARCHITECTURE DE LA SOLUTION
Surveillance particulaire en couches, de l’air soufflé à l’assemblage des cellules
S’appuyer sur quelques compteurs de particules à coût élevé limite la couverture simultanée d’une grande usine de batteries. TERA Sensor combine des technologies de surveillance complémentaires afin que chaque point utilise le principe de mesure le mieux adapté à son emplacement et à son objectif.
L’objectif est de détecter les conditions particulaires changeantes le plus tôt possible, de suivre leur propagation et de maintenir un comptage calibré ISO 21501-4 à proximité des emplacements critiques de salle blanche et de procédé.
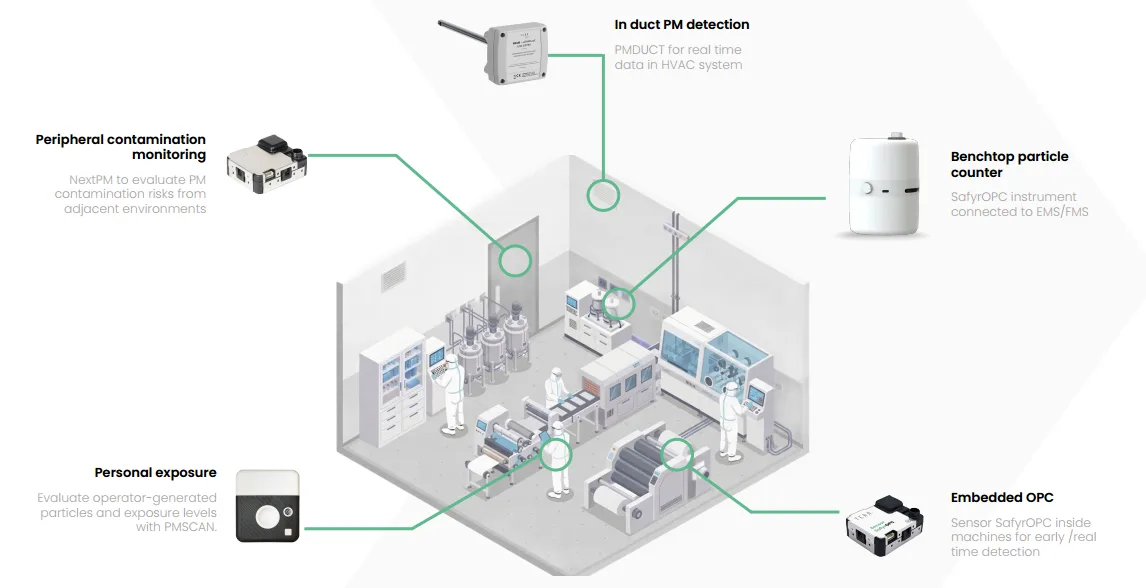
Surveillance CVC et de l’air soufflé
Détecter les conditions particulaires changeantes avant que l’air n’atteigne les zones de production propres et sèches.
Surveillance distribuée de la salle blanche
Étendre la couverture simultanée de comptage particulaire calibré ISO 21501-4 sur des emplacements de production choisis.
Surveillance embarquée sur équipement
Intégrer le comptage particulaire calibré au plus près des machines critiques et des opérations de production — découpe d’électrode, empilement ou bobinage, assemblage de cellule.
Surveillance particulaire périphérique
Surveiller les tendances particulaires dans les environnements adjacents, les zones techniques et les interfaces logistiques telles que sas et transferts de matières.
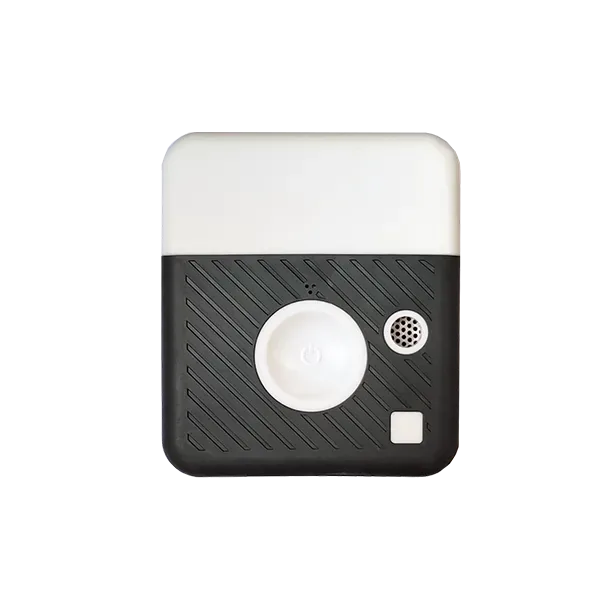
Investigation mobile du procédé
Investiguer les événements transitoires liés aux opérateurs, à la maintenance, à la manutention des matières ou à des opérations spécifiques.
Détection plus précoce
Surveiller les conditions anormales en amont et autour de la production avant qu’elles n’atteignent l’emplacement de procédé le plus critique.
La bonne donnée à chaque point
Utiliser le suivi de tendance PM là où des variations relatives suffisent, et le comptage particulaire calibré là où la métrologie de salle blanche est requise.
Couverture plus dense
Augmenter le nombre de points de surveillance pertinents sans déployer l’architecture la plus coûteuse partout.
Localisation de source plus rapide
Comparer les données CVC, de salle et d’équipement pour identifier où un événement particulaire anormal est apparu en premier.
Une seule technologie de mesure n’a pas à couvrir tous les risques. En combinant des capteurs complémentaires tout au long du parcours de production, TERA Sensor aide à recueillir la bonne information particulaire au point où elle est la plus utile.
Des solutions de surveillance particulaire complémentaires pour la production de cellules de batterie
Spécifications, communication et calibration pour chaque technologie de surveillance de l’architecture ci-dessus.
PMDuct
Surveillance en gaine pour détecter les conditions particulaires changeantes dans le circuit d’air soufflé CVC avant que l’air n’entre dans les zones de production propres et sèches.
- Installation directe en gaine
- Pompe intégrée
- PM₁, PM₂.₅ et PM₁₀
- Jusqu’à 10 000 µg/m³
- Température et humidité relative
- Modbus RS485 RTU
SafyrOPC Instrument
Point de surveillance autonome et compact conçu pour étendre la couverture particulaire calibrée ISO 21501-4 dans les salles blanches et zones contrôlées.
- Module de détection calibré SafyrOPC
- Fonctionnement filaire ou sur batterie
- Options de communication sans fil
- Capacité de montage mural
- Capteur calibré remplaçable
- Temps d’arrêt de calibration réduit
Sensor SafyrOPC
Compteur optique de particules calibré ISO 21501-4, pour intégration dans les machines de production, les isolateurs et les systèmes de surveillance locaux.
- Certificat de calibration ISO 21501-4 individuel
- Cinq canaux particulaires cumulatifs, 0,3 à 10 µm
- Débit d’échantillonnage de 2,83 L/min
- Communication UART et Modbus
- Format compact 62 × 52 × 23 mm
- Échappement filtré
NextPM
Surveillance PM économique pour les environnements adjacents, les zones techniques et les emplacements qui ne nécessitent pas de données de classification en salle blanche.
- PM₁, PM₂.₅ et PM₁₀ en temps réel
- Cinq classes de taille de particules, 0,3 à 10 µm
- Gestion brevetée de l’humidité
- Performance validée AQ-SPEC
- Communication UART et Modbus
- Non destiné à la classification de salle blanche ISO 21501-4
Besoin d’investiguer un événement de production transitoire ?
PMScan fournit un point de mesure particulaire mobile pour investiguer les déplacements d’opérateurs, la maintenance, les transferts de matières ou des opérations de production spécifiques.
PMDuct et NextPM rapportent des données de tendance PM. SafyrOPC Instrument et Sensor SafyrOPC fournissent un comptage particulaire calibré ISO 21501-4. Aucun produit de cette page ne détermine à lui seul la classification de salle blanche, la conformité ou le rebut de production.
D’une détection tardive des défauts à une meilleure visibilité de production, plus tôt
La surveillance particulaire distribuée ajoute un contexte de temps et de localisation aux données de production de batteries. Elle aide les équipes à détecter des conditions particulaires anormales, à définir la fenêtre de production potentiellement affectée et à investiguer si l’événement provient du système CVC, de la zone de production, de l’équipement ou de l’opération.
Détecter les événements de production transitoires
Capturer les variations particulaires courtes liées aux équipements, aux interventions, aux transferts de matières ou à des phases de production spécifiques.
Réduire la fenêtre de production affectée
Utiliser des horodatages précis pour identifier quelle période de production nécessite une investigation, plutôt que de traiter une période plus longue comme potentiellement affectée.
Accélérer l’analyse des causes racines
Comparer les données particulaires des emplacements CVC, salle blanche et équipement pour déterminer où un événement est apparu en premier.
Soutenir la montée en cadence et l’amélioration du rendement
Ajouter des données de contexte environnemental et de procédé à l’investigation des défauts récurrents et des conditions de production instables.
Augmenter la densité de surveillance
Ajouter des points pertinents sur de vastes zones de production sans déployer un compteur de salle blanche à coût élevé à chaque emplacement.
Vérifier les actions correctives
Comparer les conditions avant et après un nettoyage, une maintenance, une filtration, une étanchéification ou des changements de procédé.
Renforcer la traçabilité de production
Corréler les événements particulaires avec les horodatages de ligne, d’équipement, d’équipe, de maintenance et de lot.
Vous concevez une architecture de surveillance particulaire pour la production de cellules de batterie ?
Une surveillance efficace dépend de bien plus que du choix du capteur. L’implantation de production, l’architecture CVC, l’emplacement d’échantillonnage, la vitesse de procédé, la synchronisation des données, la communication, la stratégie de calibration et la maintenance influencent tous la valeur de la donnée finale.
TERA Sensor accompagne l’architecture de surveillance, la sélection des capteurs, la conception de l’échantillonnage, l’intégration équipement et la stratégie de calibration. TERA Tronics peut prolonger le projet par l’électronique, la connectivité, le prototypage, l’industrialisation et la fabrication série.
- TERA Sensor : mesure de particules, sélection du capteur, architecture de prélèvement, intégration et calibration.
- TERA Tronics : électronique, prototypage, industrialisation et fabrication série.
FAQ
Des particules étrangères introduites pendant le traitement des électrodes, la découpe, l’empilement ou l’assemblage peuvent affecter la qualité et la constance des cellules. Certains défauts liés à la contamination ne sont identifiés qu’au moment de la formation, des tests de fin de ligne ou d’une analyse de défaillance ultérieure — la fenêtre de production potentiellement affectée peut alors inclure un nombre significatif de cellules, ce qui complique le confinement et l’investigation des causes racines.
Les matériaux d’électrode, l’usure métallique, les opérations de refendage et de découpe, les fibres issues des séparateurs ou des emballages, les interventions de maintenance et la manutention des matières peuvent tous générer des particules. Les systèmes CVC, les opérateurs et plusieurs machines de production peuvent aussi contribuer aux conditions particulaires observées près du procédé.
La surveillance particulaire distribuée ajoute un contexte de temps et de localisation qui peut aider les équipes à restreindre la fenêtre de production potentiellement affectée et à accélérer l’investigation des causes racines, ce qui peut soutenir les efforts de réduction du rebut. Elle ne réduit pas le rebut à elle seule : les taux de rebut de montée en cadence rapportés (15-30 % les premières années, encore environ 10 % après cinq ans, selon Fraunhofer FFB et RWTH Aachen) couvrent toutes les causes de rebut de production, pas la seule contamination particulaire.
Non. La surveillance particulaire atmosphérique détecte des changements de concentration et aide à localiser où ils se produisent, mais elle n’identifie pas la chimie des particules, ne prouve pas qu’une particule est entrée dans une cellule, et ne remplace pas l’inspection en ligne des électrodes, les tests de séparateur, le criblage en formation, la tomographie ou les tests électriques de fin de ligne. C’est une couche parmi une stratégie de contrôle qualité plus large.
Le monitoring PM (NextPM, PMDuct) rapporte des tendances de concentration massique — utile pour les zones périphériques, les locaux techniques et l’air soufflé CVC, où une variation relative importe davantage qu’un comptage calibré. Le comptage particulaire calibré ISO 21501-4 (SafyrOPC Instrument, Sensor SafyrOPC) fournit une concentration en nombre traçable, requise pour la salle blanche et les emplacements de procédé critiques.
PMDuct s’installe dans le circuit d’air soufflé CVC, en amont des zones de production propres et sèches, pour détecter les conditions particulaires changeantes dans le système de traitement d’air avant que cet air n’atteigne le procédé. Il mesure des fractions massiques PM et complète les compteurs de salle — il ne se substitue pas au comptage particulaire ISO 21501-4 à l’intérieur de la salle blanche.
En des emplacements choisis de salle blanche, salle sèche ou zone contrôlée où une couverture continue et calibrée du comptage particulaire est requise — choisis selon les schémas de flux d’air, les opérations critiques et les interfaces d’équipement, comme pour tout plan de surveillance de salle blanche.
Un compteur de particules unique à coût élevé, ou un collecteur échantillonnant plusieurs emplacements séquentiellement, limite la couverture simultanée et peut manquer de courtes excursions pendant qu’un autre point est échantillonné. Une architecture distribuée — plusieurs points de surveillance à coût réduit, chacun mesurant en continu — augmente le nombre d’emplacements pouvant être surveillés en même temps.
SafyrOPC fournit des données de comptage particulaire calibrées ISO 21501-4 qui peuvent soutenir des stratégies de classification et de surveillance de salle blanche, sous réserve du plan d’échantillonnage applicable et des exigences de validation. Il échantillonne à 2,83 L/min et se positionne pour les contextes ISO 5-8 et GMP grades B-D, pas comme compteur primaire équivalent grade A.
Oui. Sensor SafyrOPC communique en UART et Modbus, PMDuct et NextPM en Modbus RS485, et l’instrument SafyrOPC propose des options filaires et sans fil — les points de mesure peuvent ainsi alimenter l’architecture de données du site aux côtés des paramètres déjà collectés.
Les données particulaires peuvent être horodatées et comparées aux registres de ligne, d’équipement, d’équipe, de maintenance et de lot pour soutenir la traçabilité et l’investigation. La mise en place de cette corrélation dépend de l’architecture de données du site et n’est pas automatique à partir du seul capteur.
Le comptage optique de particules et la mesure PM ne sont pas intrinsèquement limités par la faible humidité d’une salle sèche ; la plage de fonctionnement et les éventuelles limites environnementales sont documentées dans chaque fiche technique produit et doivent être vérifiées par rapport aux conditions spécifiques de salle sèche avant déploiement.